И. Полу-Контрола{2}}затворене петље
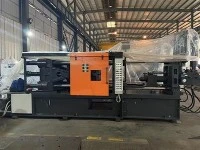
Оператери конфигуришу кључне параметре-као што су притисак убризгавања, брзина и ход-преко контролног интерфејса. Софтвер контролног система прати стварне параметре процеса убризгавања помоћу сензора и серво мотора. Приказује и стварне параметре и криву убризгавања, упоређујући измерене вредности са унапред постављеним циљевима. Током следећег циклуса-ливања под притиском, систем прилагођава-параметре ливења-посебно регулацијом степена отварања контролних вентила-да би их приближио жељеним циљевима. Ход убризгавања се обично контролише у два или три степена (укључујући функцију успоравања на крају хода), обезбеђујући да се стварна крива убризгавања ближе поклапа са унапред подешеном кривом.
ИИ. Отворите-Контролу петље
Такт убризгавања се обично дели у три фазе (споро убризгавање, брзо убризгавање и интензивирање) или четири фазе (споро убризгавање, прва-фаза брзог убризгавања, друга-фаза брзог убризгавања и интензивирање). Брзина и притисак за сваки степен се конфигуришу или електронски или ручно путем механичких подешавања на главном управљачком вратилу. Стварни постигнути параметри и статус криве убризгавања се процењују на основу интерфејса дисплеја или искуства процесних инжењера, а сва потребна подешавања се врше ручно.
ИИИ. Реал-Контрола времена
Ход убризгавања се контролише у више сегмената (машине-високих перформанси-машине за ливење под притиском водећих међународних произвођача сада нуде до 20 сегмената, укључујући успоравање на крају{3}}хода-). Оператери могу програмирати специфичне параметре за сваки појединачни сегмент потеза. Коришћењем високо{7}}прецизних хидрауличних вентила, систем значајно повећава брзину одзива детекције параметара и подешавања повратних информација (постиже време одзива од приближно 5 мс). Током целог процеса убризгавања, подаци о притиску и брзини се континуирано прате, а прилагођавања повратних информација{10}}у реалном времену се извршавају. Ово компензује утицај флуктуација услова производње на параметре убризгавања, обезбеђујући да се стварна крива убризгавања у сваком циклусу прецизно поклапа са унапред подешеним вредностима. Сходно томе, овај метод пружа високу поузданост и стабилност у процесу-левања под притиском, чиме се испуњавају строги захтеви обраде за ливење високих{14}}учинака.