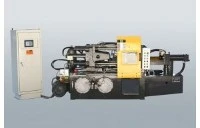
Са развојем индустријске производње, посебно брзим развојем аутомобилске индустрије и индустрије кућних апарата, технологија ливења алуминијума је такође постигла велики напредак. Машине за ливење под притиском су кључна опрема у ливењу алуминијума и могу се поделити на типове хладне коморе и вруће коморе. Дакле, које су разлике у режимима рада ове две врсте машина за ливење под притиском? Испод је опис њихових одговарајућих режима рада:
Машина за ливење под притиском у хладној комори
Начин рада ове опреме је следећи: Прво, калуп мора бити затворен, а растопљени метал се ручно сипа у комору под притиском. Када је клип релативно низак, брзина убризгавања ће бити спорија, а затим улази у комору и долази у контакт са нивоом растопљеног метала.
Када брзина убризгавања горњег клипа буде већа, растопљени метал између доњег и горњег клипа ће се такође кретати надоле истом брзином. Након пуњења, горњи клип ће извршити притисак.
Машина за ливење под притиском у врућој комори
Начин рада ове опреме је следећи: Прво, чеона плоча опреме и чаура и млазница калупа се чврсто стисну заједно, а затим се калуп затвори. Када је клип за убризгавање у одговарајућем положају, растопљени метал ће ући у лонац за изливање из бочног отвора у облику слова Л-.
Када се клип за убризгавање успори и помери надоле, он ће запечатити бочну рупу. Када се клип за убризгавање подигне, растопљени метал у млазници и каналу гусјег врата ће се вратити у посуду за изливање. У овом тренутку, чеона плоча и чаура за затварање калупа су одвојени од млазнице.
Из горњег текста се може разумети да постоје две уобичајене класификације машина за ливење под притиском: машине за ливење под притиском у хладној комори и машине за ливење под притиском у врућој комори. Поређења ради, иако машине за ливење под притиском у врућој комори имају већу радну ефикасност, њихови начини рада су различити, а различити су и предмети који се обрађују. У стварном производном процесу, свако може да одлучи који тип машине за ливење под притиском да користи на основу материјала, типа и прецизности алуминијумског ливеног-производа који му је потребан.